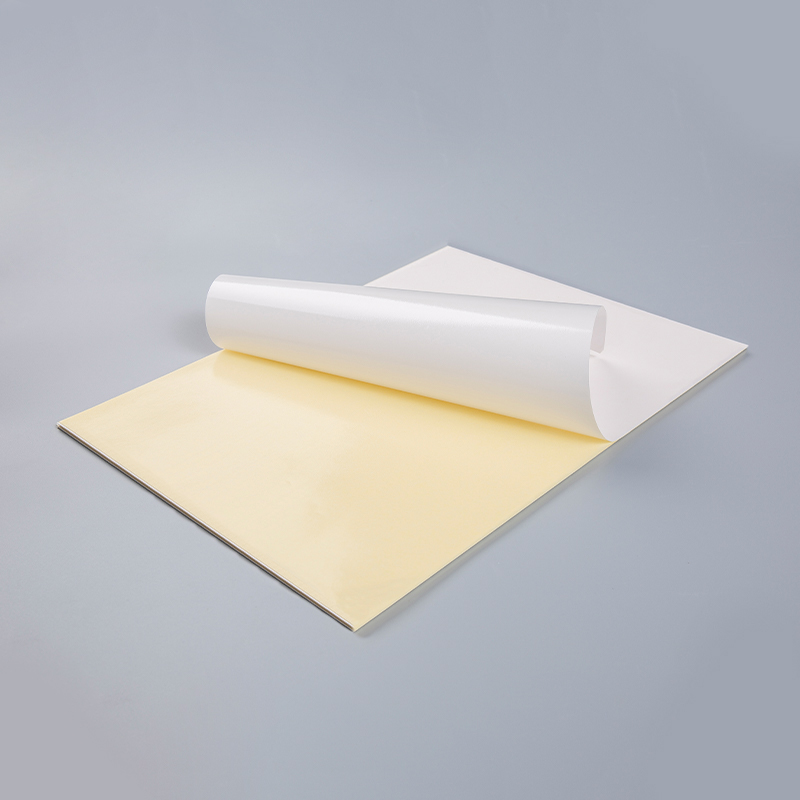

Als u al eerder een programma voor medische hulpmiddelen heeft aangevraagd, zult u gemerkt hebben dat "die-cut medische materialen" twee dingen tegelijk beschrijft. Soms verwijst het naar het afgewerkte, nauwkeurig uitgesneden onderdeel: een pleister, een pakking, een diagnostische strip, een label met steriele barrière. Soms verwijst het naar het onbewerkte web dat de pers voedt, dat wil zeggen het oppervlaktemateriaal, de lijm en de releaseliner.
Beide lezingen zijn correct, en in de kloof daartussen schuilen de meeste verrassingen in een laat stadium. Een gestanst onderdeel is slechts zo betrouwbaar als de stapel waaruit het is gesneden. Problemen die aan de oppervlakte komen na sterilisatie, of na zes weken in een warm magazijn, werden meestal al lang opgelost voordat een dobbelsteen het web raakte.
Wat stansen eigenlijk doet met een materiaal
Stansen is een conversiestap, geen materiële familie. Een stalen regel of een roterende matrijs drukt in het web en scheidt het in vorm. Bij medisch werk neemt het meestal vier vormen aan:
- Kus snijden snijdt het oppervlak en de lijm af, maar laat de voering intact, zodat onderdelen één voor één kunnen worden verwijderd.
- Door te snijden snijdt elke laag door en produceert losse componenten voor verdere montage.
- Perforatie plaatst een rij kleine sneden zodat een deel netjes wegscheurt in de applicator.
- Treklipjes en verlengde voeringen laat de voering breder dan het onderdeel, of voeg een lipje toe, zodat een gehandschoende hand iets vasthoudt.
Elke methode vraagt iets anders van het materiaal. Kisscutten is meedogenloos wat betreft de consistentie van de liner-passer en de loskracht, omdat de matrijs binnen een paar micron van het liner-oppervlak moet stoppen zonder deze te beschadigen. Perforeren is meedogenloos als het gaat om treksterkte en vezelstructuur. Iedereen die halverwege een webfragment heeft gezien, zal je vertellen dat materiaalkeuze en gereedschapskeuze één beslissing zijn, en niet twee.
Waar deze materialen terechtkomen
De medische toepassingen voor gestanste materialen zijn breder dan het etiket op de plank doet vermoeden. Deze categorieën bestrijken het grootste deel van wat er via de vragen van converters wordt verwerkt.
Draagbare pleisters en fixatieapparaten
Continue glucosesensoren, ECG-elektroden, stomaflenzen en eenvoudige fixatietapes zijn allemaal afhankelijk van een uitgesneden huidcontactlaag. Het materiaal moet zich aanpassen aan een bewegend lichaam, op zijn plaats blijven door zweet heen en toch loskomen van de voering met de lijnsnelheid waarop de converter draait.
Diagnostische strips en testcomponenten
Laterale flow- en point-of-care-apparaten maken gebruik van gestanste pads, films en zelfklevende afstandhouders. Dimensionale consistentie is hier belangrijker dan hechting, omdat een strip met een afwijking van 0,2 mm het stromingspad kan veranderen.
Etiketten die sterilisatie moeten overleven
Steriele barrière-etiketten, flaconetiketten en trackinglabels voor apparaten gaan door ethyleenoxide-, gamma- of autoclaafcycli. De keuze van de lijm en de liner bepalen of het label plat blijft of daarna aan de rand omhoog komt.
Verpakkings- en procesverbruiksartikelen
Niet elk gestanst medisch materiaal raakt een patiënt. Afdichtingsfolies, verzegelde sluitingen, documentatielabels voor cleanrooms en verpakkingstape maken allemaal deel uit van hetzelfde specificatiegesprek.
De stapel lezen: voorkant, lijm, voering
Wanneer een specificatie fout gaat, keert het gesprek meestal terug naar drie lagen. Het helpt om te weten welke laag het werk doet.
| Laag | Opties die we het meest zien | Wat het werkelijk beslist |
|---|---|---|
| Gezicht voorraad | Gegoten gecoat papier, halfglanzend papier, wit BOPP, PET-film, synthetisch papier | Printresolutie, stijfheid van de applicator, vervormbaarheid over gebogen huid of apparaatbehuizingen |
| Kleefmiddel | Acryl permanent, acryl verwijderbaar, hotmelt, op waterbasis, oplosmiddel | Initiële hechting, groei van de schil na verloop van tijd, residu bij verwijdering, tolerantie voor vocht en sterilisatie |
| Laat de voering los | Wit of blauw pergamijn, PE-gecoat kraftpapier, transparante PET-folie | Gestanste dieptecontrole, loskracht, maatvastheid door hitte en druk |
Gezichtsvoorraad krijgt de meeste aandacht en verdient het minst. Wat feitelijk faalt, is de relatie tussen de andere twee lagen. Een lijm met een sterke initiële kleefkracht zal een voering die te gemakkelijk loslaat, vastgrijpen en in de matrijs slepen. Een voering die perfect stabiel is bij 23 graden, kan krullen bij 60 graden. Als u nog steeds de mogelijkheden beperkt, kunt u deze handleiding raadplegen hoe u de juiste etiketlijm kiest is een nuttige aanvulling op de materiaalgegevensbladen.
 Wit pergamijnpapier voor Kiss-Cut-labelwerk Een consistente, voorspelbare liner van pergamijn, geschikt voor kiss-cut medische labels en automatisch labelen op hoge snelheid, verkrijgbaar in meerdere gewichten en rol- of velformaten. Bekijk Product →
In de praktijk wordt een groot deel van het medisch werk uitgevoerd met een witte pergamijnvoering, eenvoudigweg omdat de remklauw consistent blijft en het afgifteprofiel voorspelbaar is over lange runs.
De stapel afstemmen op draagtijd en sterilisatie
Met twee vragen wordt een specificatie sneller opgelost dan welk spreadsheet dan ook.
Hoe lang blijft het zitten? Een onderdeel dat acht uur versleten is en een onderdeel dat veertien dagen versleten is, zijn verschillende technische problemen. Apparaten met een korte levensduur verdragen meestal acryl met een hoge kleefkracht. Apparaten die lang meegaan, hebben een lijm nodig die de afpelkracht langzaam opbouwt en loslaat zonder de huid te strippen, wat bijna altijd een lagere initiële kleefkracht en een zorgvuldiger gekozen voering betekent.
Waar gaat het doorheen? Ethyleenoxide is relatief zacht voor papier en film, maar kan de lijmchemie beïnvloeden. Gammastraling is moeilijker voor polymeren. Autoclaafcycli combineren warmte, vocht en druk, wat de zwaarste combinatie is voor een papieroppervlak en een pergamijnvoering. Als een specificatie alleen onder kameromstandigheden is afgetekend, is het de moeite waard om eerst een proefronde door de echte sterilisatiecyclus te maken voordat u een productieorder vastlegt.
De voering doet hier meer werk dan mensen verwachten. Een transparante PET-voering behoudt zijn afmetingen door hitte en neemt geen vocht op, waardoor het een frequente keuze is voor onderdelen die in een vochtige cleanroom worden verwerkt of in bulk worden gesteriliseerd.
 Transparante PET-releaseliner voor vochtige cleanroomverwerking Een maatvaste PET-folievoering die vocht en hitte weerstaat, waardoor het een praktische optie is voor tape-, isolatie-, verpakkings- en in cleanrooms verwerkte release-toepassingen. Bekijk Product →
Onze assortiment siliconenpapier omvat pergamijn, PE-gecoat kraftpapier en PET-folie, en het is meestal de laag waar een specificatie wordt gewonnen of verloren.
Waar een materiaalfabrikant past
Het is de moeite waard om duidelijk te zijn over de taakverdeling, omdat deze bepaalt hoe een project wordt gepland.
Wij coaten, lamineren en slitten. Dat betekent dat u een vlakmateriaal moet nemen, een lijm moet aanbrengen, deze moet verbinden met een beschermfolie en deze moet afleveren in rol- of plaatvorm met de breedte en dikte die de converter heeft gespecificeerd. Het stansen, de cleanroom, de sterilisatie en het regelgevingsdossier liggen bij de converter en de fabrikant van het apparaat.
Die verdeling is geen beperking; het is wat de keten doet werken. Een converter die de matrijs, de perssnelheid en de eindgebruiksomgeving kent, kan de baan nauwkeurig specificeren. Een materiaalleverancier die duizend keer dezelfde constructie heeft uitgevoerd, kan zeggen waar de toleranties werkelijk zitten. De twee gesprekken moeten vroeg plaatsvinden. Veranderingen die in de coatingfase triviaal zijn, zoals een andere liner-passer of een iets zachtere lijm, worden duur zodra er gereedschap voorhanden is.
Voor apparaatmontage is een dubbelzijdige papieren drager met een witte PEK-liner een van de praktischere bouwstenen, omdat deze in kleine lijmvormen kan worden gestanst en zonder aparte lijmstap kan worden aangebracht.
 Dubbelzijdig klevend papier met witte PEK-voering Een dubbelzijdige papieren drager met hoge kleefkracht voor gestanst verlijmingsvormen, met witte papieren voeringen en lijmmogelijkheden voor leer, elektronica en montagewerk. Bekijk Product →
Onze own production covers coating, laminating and slitting across paper, film and release liner, which helps when a single project needs a paper face for the label and a film liner for the carrier in the same shipment.
Gewoonten die weken later besparen
- Specificeer de voering, niet alleen het gezicht. De meeste stansfouten zijn vermomde voeringfouten.
- Vraag naar de proefrol in de echte omgeving. Een vochtigheidskamer is geen magazijn, en een magazijn is geen sterilisatiecyclus.
- Bewaar één variabele per proef. Als u de lijm en de liner samen vervangt, weet u dat iets heeft gewerkt, maar nooit wat.
- Noteer de remklauwtolerantie. "Ongeveer 80 gsm" is geen specificatie; een getal met een bereik is.
- Praat met de converter voordat het gereedschap wordt gesneden. Ontwerpwijzigingen zijn goedkoop op papier en duur op een dobbelsteen.
Vragen die we het meest horen
Moeten medische gestanste materialen van medische kwaliteit zijn?
Het materiaal zelf wordt zelden geïsoleerd gecertificeerd. Waar het om gaat is het voltooide apparaat en het bewijsmateriaal erachter: biocompatibiliteitstesten op de daadwerkelijke constructie, extraheerbare gegevens en een leverancier die de batchconsistentie kan documenteren. Een vlakpapier dat goed presteert in een industrieel label kan nog steeds de verkeerde keuze zijn als niemand het lot ervan kan traceren.
Kunnen op papier gebaseerde materialen werken in medische toepassingen?
Ja, vaker dan mensen denken. Gegoten gecoat en halfglanzend papier wordt veel gebruikt in secundaire etiketten, flaconetiketten en documentatie. Waar ze moeite mee hebben is langdurig vocht of herhaalde blootstelling aan autoclaaf, en dat is waar filmvlakken en PET-voeringen hun kosten verdienen.
Wat is de meest voorkomende specificatiefout?
Overspecificatie van het gezicht en onderspecificatie van de release. Een premium filmoppervlak op een inconsistente voering zal nog steeds rafelige kiss-cuts en lijmsijpels produceren.
Niets van dit alles is ingewikkeld, maar het is opeenvolgend. Zorg dat de stapel goed is, bewijs hem in de omgeving waarin hij daadwerkelijk zal leven, en de stap van het stansen wordt routine. Als je het verkeerd doet, kan geen enkele gereedschapsvaardigheid de run redden.
Bent u in de fase van het vergelijken van constructies, stuur ons dan de toepassing, de draagtijd en de sterilisatiemethode. Wij zullen u eerlijk vertellen welke van onze materialen passen, en welke niet.